- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Proces produkcji suchych worków: od cięcia materiału po zgrzewanie RF
Sealock produkuje suche torby dla odbiorców OEM i odbiorców hurtowych, stosując zgrzewanie częstotliwością radiową 27,12 MHz, a proces ten jest wart zrozumienia, ponieważ wyjaśnia, dlaczego dwie torby zbudowane z identycznego materiału zachowują się zupełnie inaczej. Hydroizolacji suchego worka nie kupuje się razem z materiałem – powstaje ona na linii produkcyjnej, w momencie zgrzewania szwów. Obejmuje to pełną sekwencję produkcyjną, ze szczegółami technicznymi, które decydują o tym, czy szew wytrzyma.
1. Etap pierwszy: etapowanie i cięcie materiału
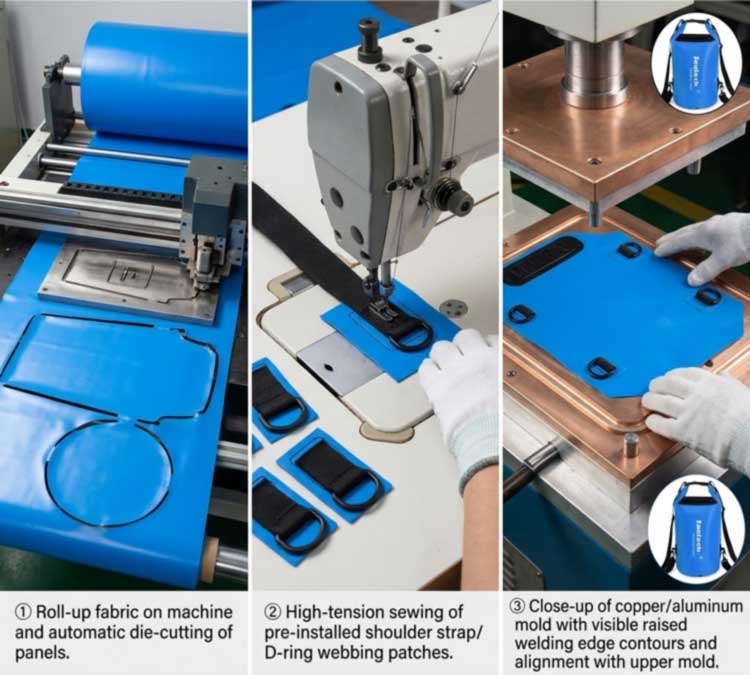
Produkcja rozpoczyna się od rolek powlekanej tkaniny —Plandeka PCVLubNylon laminowany TPU— wystawiony i sprawdzony, zanim cokolwiek zostanie wycięte. Kontrola przychodząca ma tutaj znaczenie, ponieważ niespójność powłoki, wilgoć w materiale i różnice między partiami barwników wpływają na to, co dzieje się później na stanowisku spawania.
Panele są następnie tłoczone z rolki za pomocą automatycznej prasy tnącej do dokładnych wymiarów projektowych. Precyzja cięcia jest tym, co utrzymuje jednolity przebieg: panel przycięty o kilka milimetrów od specyfikacji nie będzie prawidłowo osadzony pod matrycą spawalniczą, a linia spawu dryfuje wraz z nim. W tym miejscu określa się również wydajność materiałową, ponieważ zagnieżdżanie paneli określa, jaka część każdej rolki staje się produktem, a nie odpadami.
2. Etap drugi: Wstępny montaż części nośnych
Zanim cokolwiek zostanie uszczelnione, szycie przemysłowe pod wysokim napięciem mocuje elementy nośne — szelki naramienne, łatki z pierścieniami typu D, kieszenie zewnętrzne i panele wzmacniające — do płaskich paneli.
Ta kolejność jest zamierzona i jest to jeden ze szczegółów odróżniających odpowiednio zaprojektowaną torbę od taniej: następuje szyciezanimtworzy się wodoodporne uszczelnienie, dzięki czemu żadna igła nie przechodzi przez gotową wodoodporną membranę. Wszystko, co musi później zostać przymocowane do uszczelnionego korpusu – pierścienie D, kotwy MOLLE, zawory – jest przyspawane do łatek wzmacniających, a nie wszyte przez skórę.
3. Etap trzeci: Przygotowanie matrycy
Każda geometria worka wymaga własnego oprzyrządowania. Wzór spoiny jest przekładany na niestandardową matrycę — zwykle obrobiony mosiądz lub aluminium — z podwyższonymi krawędziami, które określają dokładny kształt spawanego szwu. Matryca jest ustawiona na płycie i wyrównana z panelem.
Konstrukcja matrycy to coś więcej niż tylko kształtowanie szwu. Profile z podwyższonymi krawędziami można obrabiać w celu uzyskania uszczelnienia rozdzieranego, podczas którego spoina i krawędź wykończeniowa tworzą się w tej samej operacji, a stan matrycy bezpośrednio wpływa na wyniki: matryca, która utraciła płaskość lub wchłonęła zanieczyszczenia, powoduje nierówny nacisk i rozkład energii, co objawia się słabym punktem w skądinąd dobrym szwie. Możliwości narzędziowe pozwalają także fabryce zbudować nowy kształt, a nie tylko uzupełniać istniejące formy – co jest podstawąniestandardowe możliwości i struktury.
4. Etap czwarty: Zgrzewanie RF — jak faktycznie powstaje szew
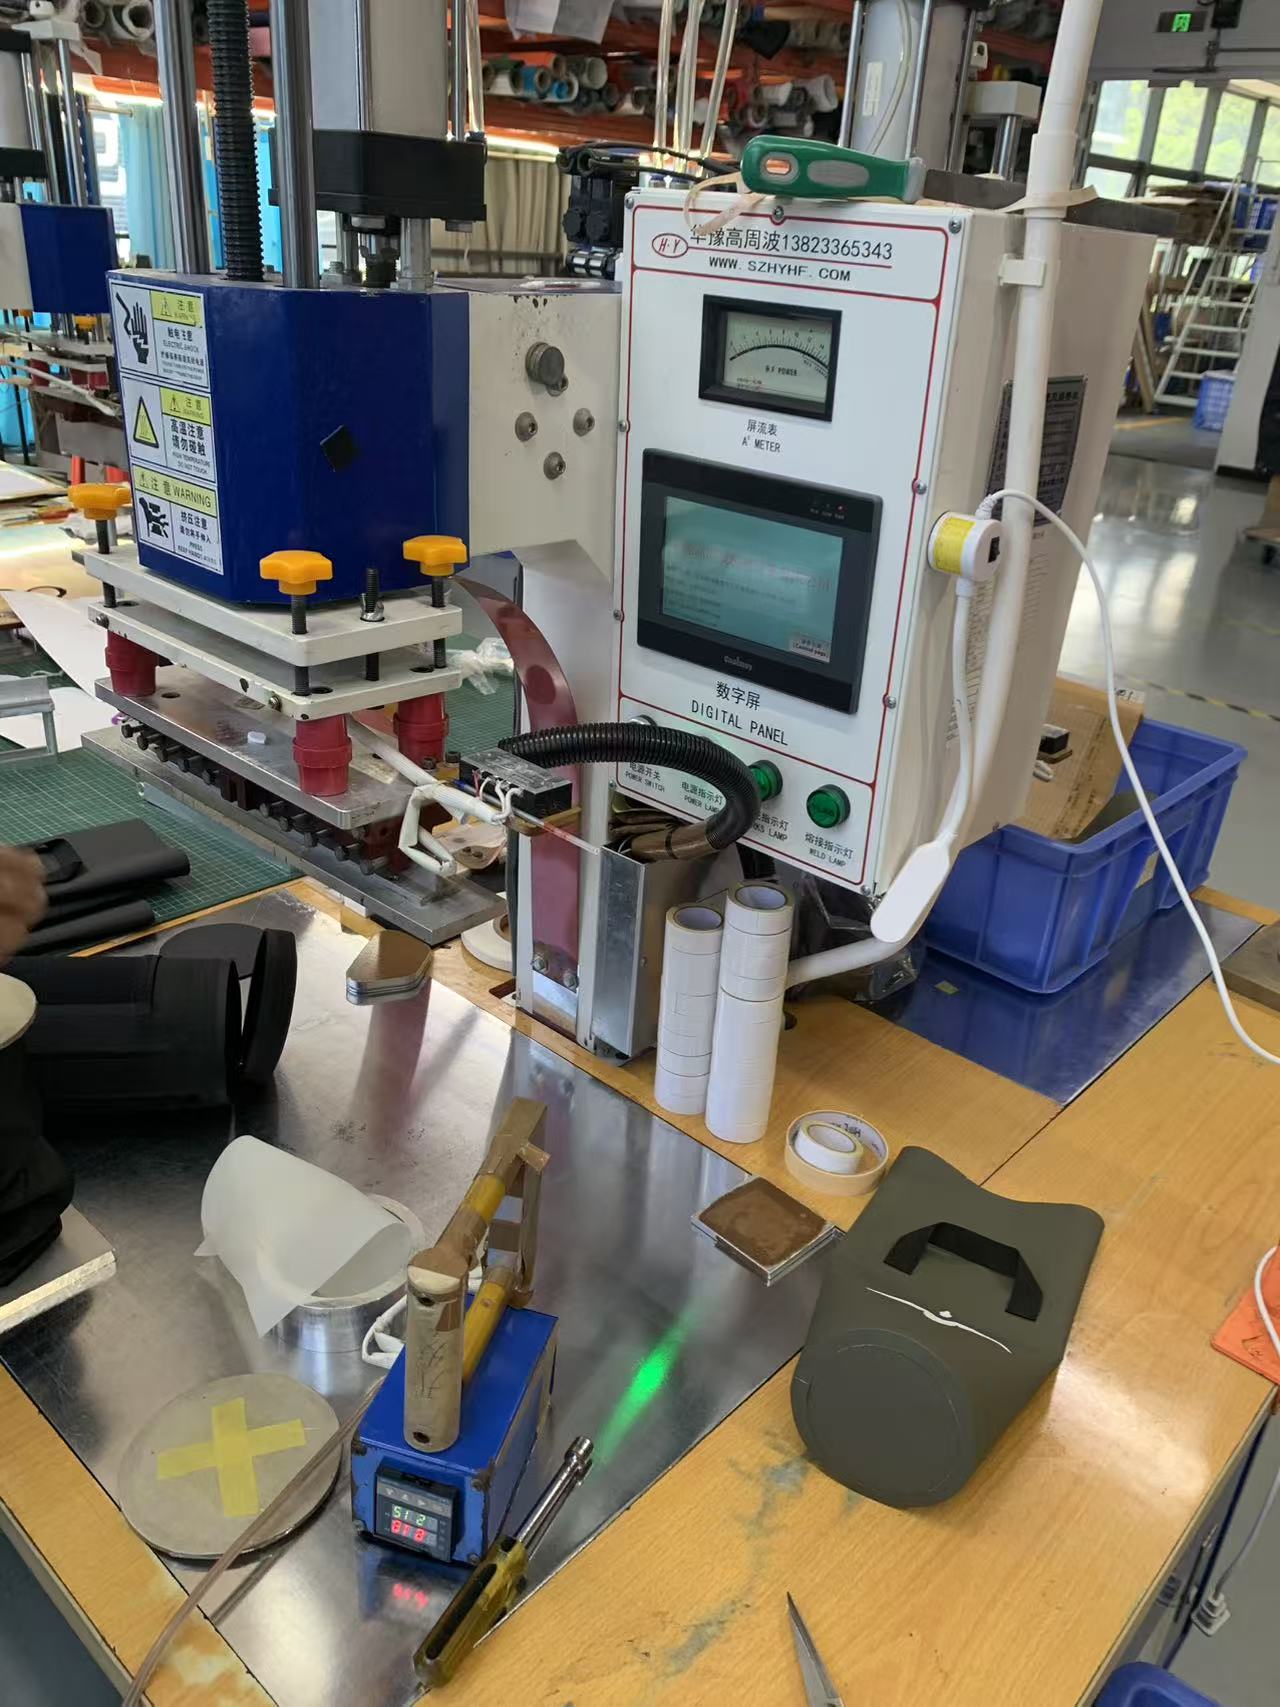
To jest sedno procesu. Spawanie częstotliwością radiową — zwane także spawaniem wysokiej częstotliwości lub spawaniem dielektrycznym — łączy tworzywa termoplastyczne za pomocą pola elektromagnetycznego, a nie zewnętrznego źródła ciepła. Sekwencja składa się z czterech faz:
- Załadunek.Panele umieszcza się pomiędzy górną matrycą a dolną płytą, przy czym matryca wyznacza kształt spoiny.
- Ciśnienie.Siła zaciskająca powoduje ścisły kontakt warstw — bez niej stopiony polimer nie może stopić się w jedną masę.
- Aktywacja RF.Generator przykłada do elektrod energię o wysokiej częstotliwości 27,12 MHz. Pole zmienne powoduje, że cząsteczki polarne w materiale szybko oscylują, a wewnętrzne tarcie molekularne generuje ciepłowewnątrzmateriału, zamiast przewodzić go z powierzchni.
- Chłodzenie pod ciśnieniem.Zasilanie zostaje zatrzymane, ale zaciskanie trwa, aż szew twardnieje. Zbyt wczesne zwolnienie ciśnienia jest jedną z najczęstszych przyczyn słabej spoiny.
Ponieważ ciepło pochodzi z materiału, obie warstwy osiągają jednocześnie temperaturę topnienia i łączą się w jedną ciągłą masę bez użycia klejów, rozpuszczalników ani nici. Prawidłowo wykonany zgrzew RF jest zazwyczaj tak mocny jak materiał macierzysty — i dlatego szew nie jest słabym punktem prawidłowo zbudowanego suchego worka.
5. Dlaczego spawanie RF i czego nie można spawać
Spawanie RF działa tylko w przypadku polarnych tworzyw termoplastycznych – materiałów, których cząsteczki reagują na pole elektromagnetyczne. Obejmuje to PCV, PU i TPU, tkaniny powlekane TPU, EVA oraz niektóre gatunki PET i nylonu. Niepolarne poliolefiny, takie jak polietylen i polipropylen, słabo absorbują energię RF i nie można ich spawać RF bez powłok lub warstw wiążących reagujących na RF; zamiast tego potrzebują metod gorącego powietrza, gorącego klina lub impulsu.
Ta zależność materiałowa jest kwestią specyfikacji, a nie ciekawostką: jest to jeden z powodów, dla których PVC i TPU dominują w kategorii suchych toreb. W przypadku tych materiałów technologia RF wytwarza mocniejszy szew niż zgrzewanie gorącym powietrzem, gorącym klinem czy zgrzewanie impulsowe, dlatego jest standardem w przypadku produktów hermetycznych i płynoszczelnych w różnych branżach — od pokryć samochodów ciężarowych i wyrobów nadmuchiwanych po worki na płyny medyczne, gdzie hermetyczne uszczelnienie nie jest opcjonalne.
6. Parametry decydujące o jakości spoiny
Spoina to wynik czterech ustawień, zatwierdzonych dla każdego materiału i grubości, a nie ustawiony raz i zapomniany:
| Parametr | Co kontroluje | Tryb awarii, jeśli jest nieprawidłowy |
|---|---|---|
| Moc RF | Szybkość nagrzewania wewnętrznego w obszarze uszczelnienia | Za niski: niepełne stopienie. Za wysoki: przepalenie, przerzedzenie |
| Czas przebywania | Jak długo stosowana jest energia | Krótko: zgrzewanie na zimno. Długie: degradacja materiału |
| Ciśnienie | Intymność kontaktu pomiędzy warstwami | Niski: puste przestrzenie i kanały. Nadmierne: wyciśnięcie i cienki, kruchy szew |
| Czas chłodzenia | Zestalenie pod zaciskiem | Wcześnie wypuszczony: szew rozrywa się, zanim zastygnie |
Jako punkt odniesienia dla skali, zgrzewanie cienkiej folii PVC przy kilkusekundowym czasie zgrzewania i schładzania pobiera moc rzędu kilkuset watów z powierzchni zgrzewania – cięższe plandeki i wielowarstwowe laminaty wymagają znacznie więcej. Kilka zmiennych materiałowych zmienia te ustawienia: poziom plastyfikatora w PCV, zawartość wilgoci, pigmenty i wypełniacze, splot tkaniny i grubość folii zmieniają sposób, w jaki materiał pochłania energię. Z tego powodu zmiana koloru lub nowa partia tkaniny nie jest automatycznie neutralna dla procesu i dlatego spoiny są poddawane ponownej kwalifikacji, a nie zakładane.
7. Etap piąty: Chłodzenie, przycinanie i montaż końcowy
Zgrzewane panele przemieszczają się do dedykowanej strefy chłodzenia, dzięki czemu połączenie zostaje zestalone bez zniekształceń, a następnie worek jest przycinany z wypływki i obracany. Do końcowego montażu pasują komponenty, które uzupełniają produkt: rolowane zamknięcia i klamry, zamki błyskawiczne tam, gdzie określono, paski, uchwyty, zawory odpowietrzające i przezroczyste panele okienne – które same w sobie są wspawane w korpus jako część tej samej ciągłej powłoki. Sprzęt przenoszący obciążenie jest przymocowany do przyspawanych łat wzmacniających, dzięki czemu wodoodporna membrana nie zostanie przebita.
8. Etap szósty: Testowanie przed wysyłką
Szew spawany jest raczej weryfikowany niż zakładany. Na początku cyklu przeprowadzane są testy odrywania na przykładowych spoinach, aby potwierdzić, że zestaw parametrów zapewnia pełne stopienie — sam tryb awarii jest diagnostyczny, ponieważ czyste szew, który odrywa się na styku, wskazuje na niewystarczające wiązanie, podczas gdy ten, który rozdziera się przez materiał bazowy, pokazuje, że spoina jest mocniejsza niż otaczająca ją tkanina.
Gotowe torby poddawane są następnie testom pełnego zanurzenia w wodzie pod kątem podanego stopnia ochrony IPX, wraz z zestawem laboratoryjnym obejmującym testy obciążenia przez ponad 1500 cykli na uchwytach i kotwach, 3000 cykli z uszczelnionym zamkiem błyskawicznym w modelach zapinanych na zamek, wytrzymałość na rozciąganie i wiązanie, mgłę solną, odporność na tarcie, trwałość kolorów i różnicę kolorów. Każda partia przechodzi trzystopniową kontrolę — IQC przychodzącej tkaniny i sprzętu, IPQC spawów i procesów zgodnych z linią, OQC z próbkowaniem AQL, testowaniem zanurzeniowym partii i porównaniem podpisanej próbki złota — z dostępną inspekcją SGS lub QIMA w ramachstandardy jakości stosowane w każdej serii produkcyjnej.
9. Dlaczego spawane bije zamiast szytych i klejonych?
Wszyty szew tysiące razy przebija igłę przez wodoodporną warstwę, a następnie dziurki zakrywa taśma. Taśma unosi się pod wpływem zginania, starzenia, ciepła i ścierania, a kiedy już to nastąpi, każdy otwór po igle jest punktem wejścia. W spoinie nie ma otworów do zakrycia – powlekane warstwy są stopione w jeden materiał. W przypadku każdej torby, która musi przetrwać zanurzenie, a nie lekki deszcz, jest to decydująca różnica i dlatego spawana konstrukcja jest podstawą dla prawdziwie wodoodpornych produktów, niezależnie od tego, jak dobry jest materiał wierzchni.
10. Produkty zbudowane w oparciu o ten proces
Modele wyprodukowane w ramach tego samego procesu spawania, uporządkowane według typu, a nie priorytetu:
| Obraz | Model | Pojemność | Tworzywo | Ocena | Strona produktu |
|---|---|---|---|---|---|
|
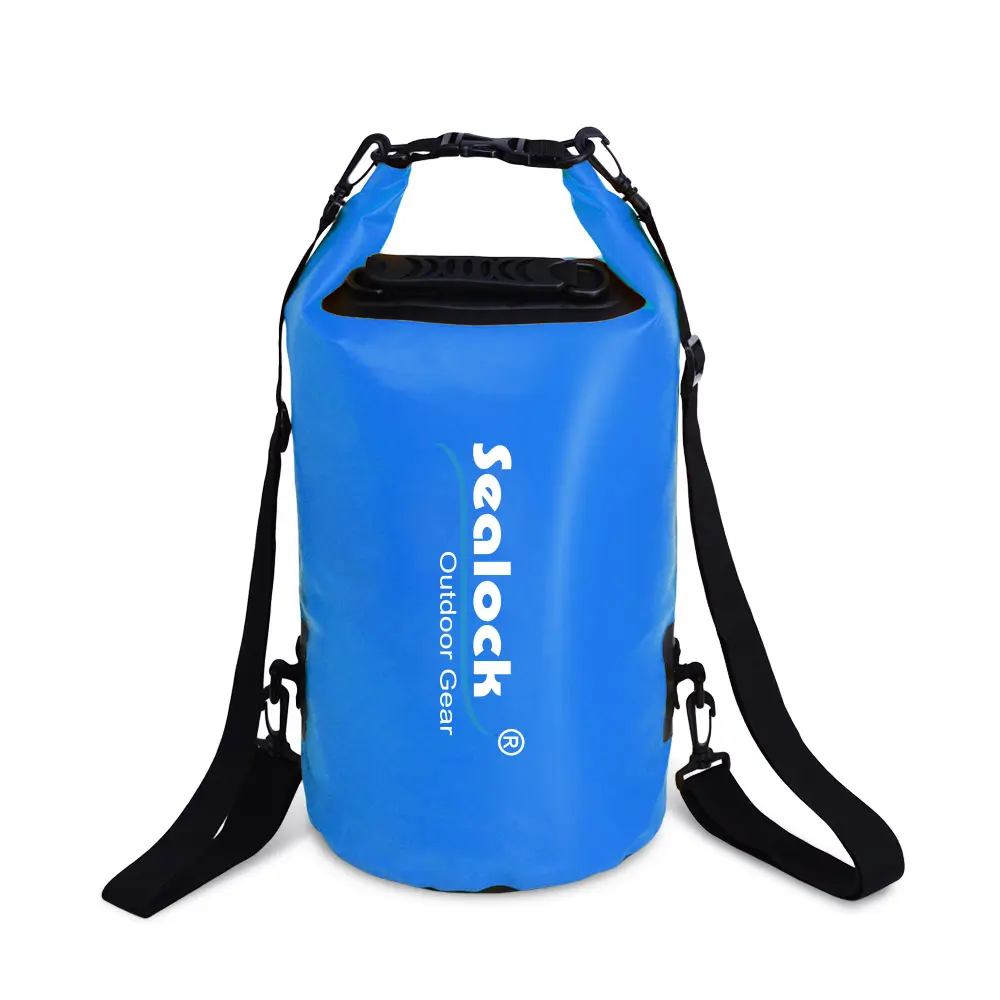
SL-D002 Suchy worek | 5–63 l | 0,5 mm PCV 500D | IPX7 | Pogląd |

|
Sucha torba plecakowa SL-E102 | 15 / 20L | PCV 500D, podwójne uszczelnienie | IPX7 | Pogląd |
|
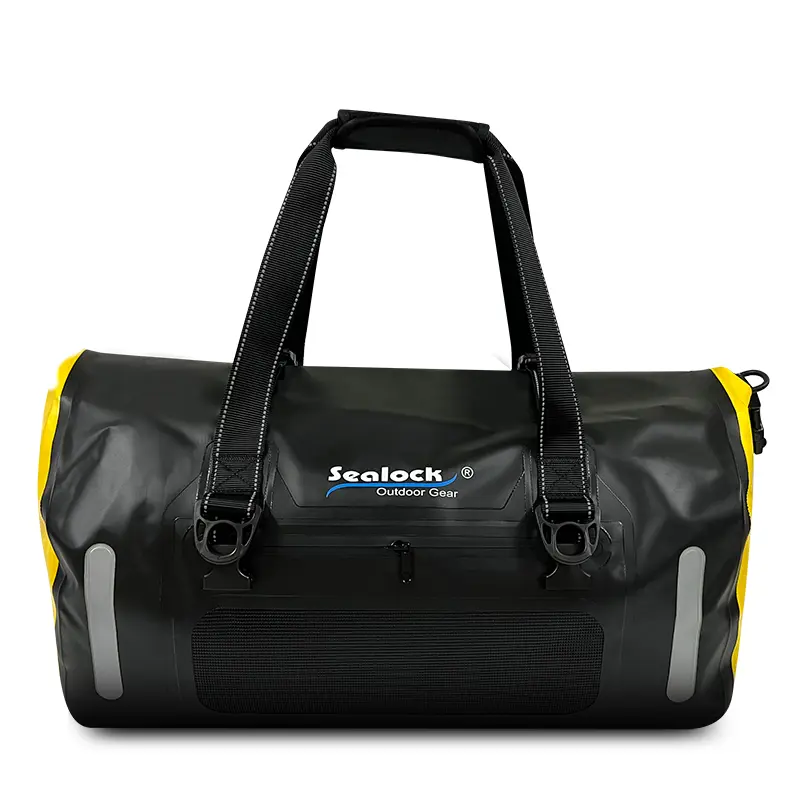
Torba SL-K099 | 40 / 60L | TPU 840D | IPX7 | Pogląd |
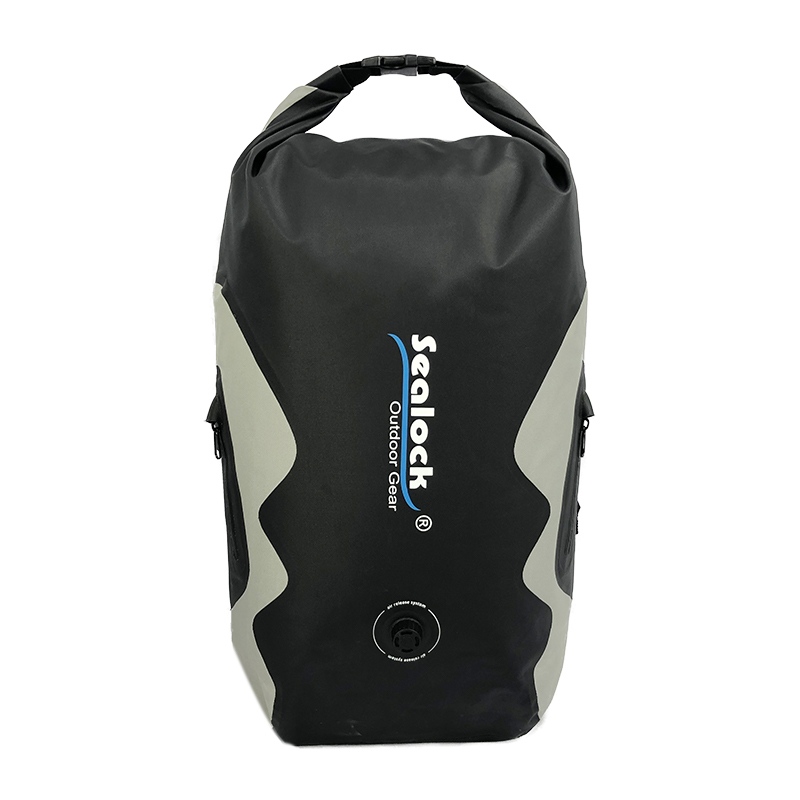
|
Plecak na sucho SL-E070 | 25L | TPU 420D | IPX8 | Pogląd |
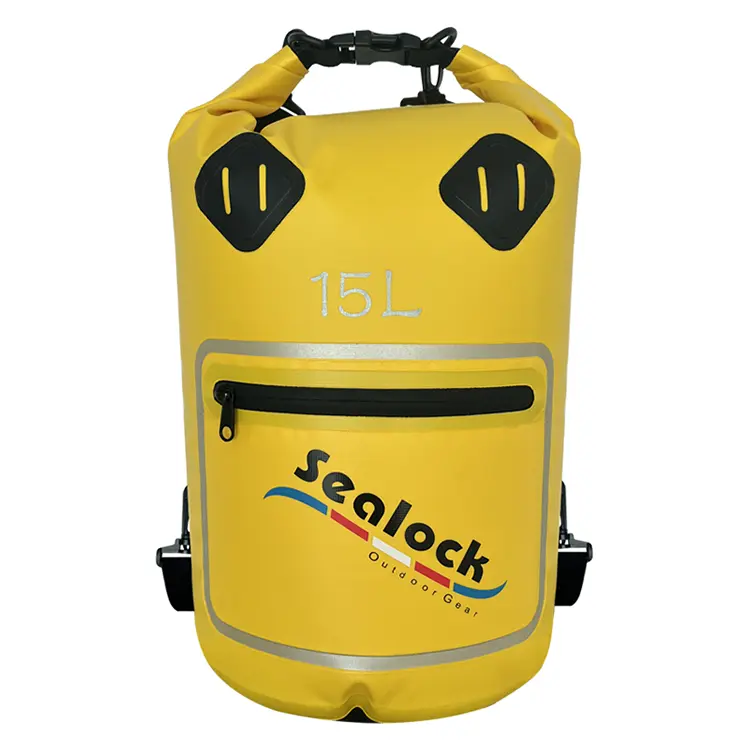
|
SL-D693 Suchy worek okienny | 15 / 20L | Folia PVC 500D + PVC | IPX7 | Pogląd |
|
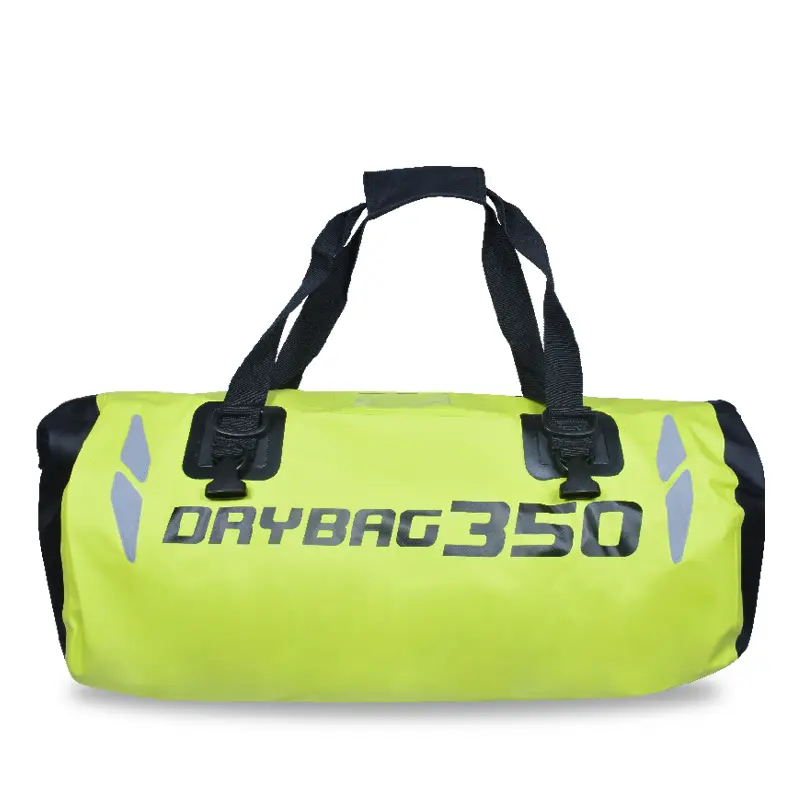
SL-C619 Torba motocyklowa | 35 / 50L | PCV 500D | IPX6 | Pogląd |
Pełne zakresy znajdują się poniżejsuche torby, suche plecaki, Itorby. Obsługiwany jest od podstaw rozwój na podstawie szkicu, próbki lub specyfikacji docelowej — nowe geometrie oznaczają nowe oprzyrządowanie, które jest częścią standardowej ścieżki rozwoju, a nie przeszkodą. MOQ 300 szt., próbki w 7–15 dni, zbiorczo w 30–45 dni, z Dongguan w Chinach lub Ho Chi Minh City w Wietnamie.
11. Często zadawane pytania
P: Dlaczego moja torba polietylenowa lub polipropylenowa nie może być zgrzewana RF?
O: Ponieważ te polimery są niepolarne — ich cząsteczki ledwo reagują na pole elektromagnetyczne, więc wewnętrzne ciepło nie jest generowane prawie w ogóle. Potrzebują powłok reagujących na częstotliwości radiowe lub warstw wiążących albo innej metody, takiej jak zgrzewanie gorącym powietrzem lub impuls. Jest to główny powód, dla którego w zgrzewanych wodoodpornych torbach dominują PCV i TPU.
P: Jak mocny jest szew zgrzewany w porównaniu z samą tkaniną?
Odp.: Prawidłowo zespawany szew jest zazwyczaj tak mocny jak materiał macierzysty lub mocniejszy. W teście odrywania dobry zgrzew rozdziera tkaninę bazową, a nie rozdziela na styku – jeśli szew odrywa się czysto, parametry są nieprawidłowe.
P: Zmieniliśmy kolor i spoiny zaczęły szwankować — dlaczego tak się stało?
Odp.: Pigmenty i wypełniacze zmieniają sposób, w jaki materiał pochłania energię RF, podobnie jak poziom plastyfikatora, zawartość wilgoci i grubość. Nowa partia koloru lub tkaniny może wymagać innego ustawienia mocy, czasu trwania lub ciśnienia. Spoiny należy ponownie zakwalifikować za pomocą testów odrywania na początku cyklu, a nie przenosić przy założeniu, że „ten sam materiał” oznacza „te same ustawienia”.
P: Czy w przypadku wodoodpornej torby dopuszczalne jest klejenie szwów?
Odp.: W przypadku lekkiego deszczu może działać, ale nie w przypadku zanurzenia. Szwy perforują warstwę wodoodporną tysiące razy, a taśma zakrywająca te otwory unosi się pod wpływem zginania, ciepła i starzenia. Jeśli w specyfikacji jest napisane, że jest podwodny, to musi być spawany.
P: Dlaczego niestandardowy kształt torby zwiększa koszty i czas realizacji?
Odp.: Każda geometria wymaga własnej obrobionej matrycy, co stanowi jednorazowy koszt oprzyrządowania i etap realizacji przed rozpoczęciem pobierania próbek. Z tego samego powodu nowy kształt wiąże się z wyższym minimum niż zmiana koloru w istniejącym modelu.
P: Czy można zespawać różne materiały?
Odp.: Można zastosować kompatybilne materiały polarne — rutynowym przykładem jest przezroczyste okno z folii PVC wspawane w plandekę PCV. Mieszanie różnych polimerów lub materiału polarnego z niepolarnym powoduje zanik wiązań, dlatego parowanie materiałów potwierdza się na etapie pobierania próbek.
Poproś o opis procesu lub próbki
W celu obejrzenia wideo linii spawalniczej, danych z testów spawania, próbek lub pełnej propozycji OEM/ODM,złożyć zapytanie. Sealock odpowiada na zapytania dotyczące zamówień w ciągu 24 godzin.